
- Elimina gli errori di sovrapposizione delle piastre adattatrici e realizza un riferimento omologo unificato.
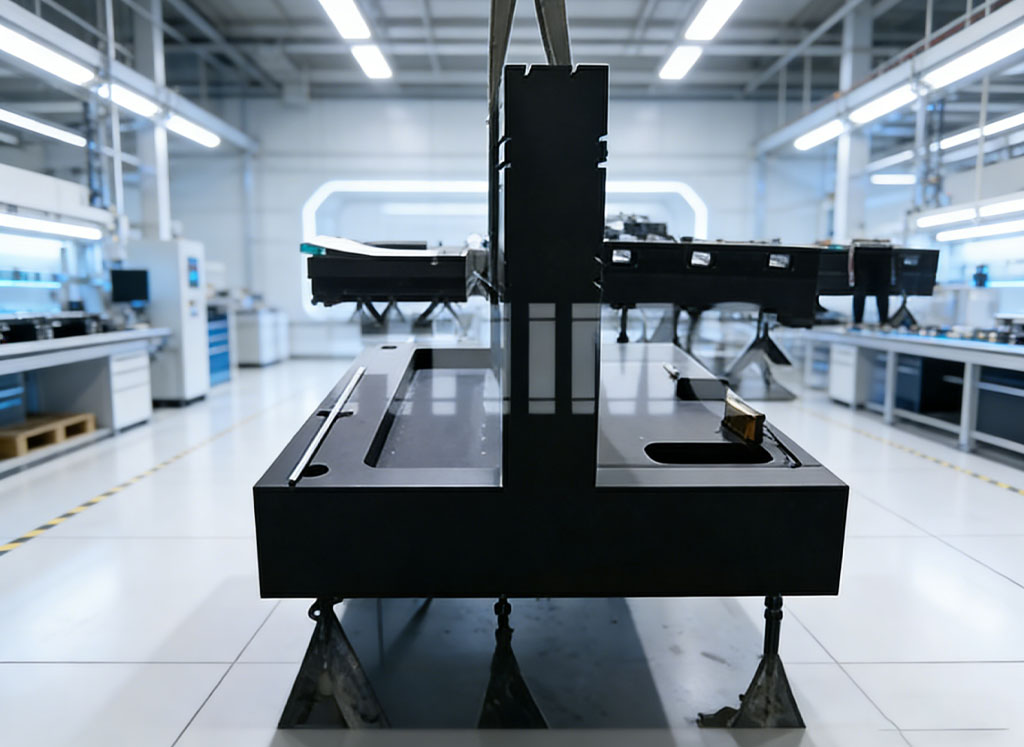
Nelle soluzioni convenzionali, i corpi di base e le scanalature degli adattatori metallici vengono fabbricati separatamente e assemblati con bulloni, il che introduce deviazioni di planarità della superficie combinata, disallineamenti di assemblaggio e deformazioni da pre-serraggio come errori di sovrapposizione. Con la tecnologia di scanalatura monoblocco ZHHIMG, il riferimento di posizionamento delle scanalature di montaggio e la superficie di riferimento principale della base verticale derivano dallo stesso substrato di granito con riferimenti completamente omologhi, e non sono necessari adattatori metallici aggiuntivi. La tolleranza di posizione della scanalatura e la perpendicolarità della parete della scanalatura vengono formate in un unico passaggio insieme al riferimento di base, riducendo notevolmente gli errori di Abbe. È particolarmente adatta per apparecchiature ad alta sensibilità come strumenti di misurazione di immagini e dispositivi di ispezione ottica AOI, e migliora significativamente la coerenza dell'accuratezza geometrica dopo l'assemblaggio completo della macchina.
- Evitare la concentrazione di stress dovuta a giunzioni spezzate e migliorare la rigidità strutturale complessiva.
Il granito è un materiale fragile. Quando gli adattatori metallici separati vengono fissati con bulloni, la coppia di serraggio tende a generare sollecitazioni localizzate nei punti di contatto. Sotto carichi alternati e prolungati, possono verificarsi deformazioni da stress o persino fessurazioni nascoste nella pietra. La scanalatura monoblocco integra le interfacce di montaggio all'interno del substrato di granito; la forza viene distribuita uniformemente su tutta la base senza la necessità di incollaggi tra materiali diversi. In combinazione con il substrato di granito nero ad alta densità, la rigidità complessiva risulta ulteriormente migliorata. Le microdeformazioni locali si verificano raramente in condizioni di impatto dinamico ad alta velocità e di carico pesante continuo, garantendo una migliore stabilità strutturale a lungo termine.
- Il trattamento di invecchiamento sincrono per scanalature e vincoli di riferimento limita la deriva di precisione a lungo termine
La scanalatura genera tensioni residue di taglio attorno alle aperture delle scanalature. La maggior parte dei produttori consegna i prodotti finiti subito dopo la scanalatura e la rettifica di precisione. Dopo la consegna, il rilascio delle tensioni provoca uno spostamento delle dimensioni delle scanalature e della perpendicolarità della base. ZHHIMG segue un flusso di lavoro completo: sgrossatura e scanalatura con riserva di rettifica → invecchiamento multistadio nel magazzino e in un'officina a temperatura costante per rilasciare le tensioni di taglio derivanti dalla scanalatura → rettifica di precisione e lappatura manuale. Per i componenti di grandi dimensioni, il rilascio naturale delle tensioni a lungo termine viene effettuato nel sito di produzione di 200.000 m² e nel magazzino di pietre grezze di 20.000 m². L'officina a temperatura e umidità costanti di 10.000 m² isola le interferenze ambientali, garantendo che la spaziatura delle scanalature, il parallelismo delle pareti delle scanalature e la perpendicolarità della base siano esenti da derive dipendenti dal tempo e conformi ai requisiti di servizio a lungo termine degli standard metrologici internazionali come DIN e ASME.
- Le superfici con scanalature di rettifica a livello nanometrico riducono il carico di lavoro di assemblaggio e messa in servizio per i componenti corrispondenti.
Molti produttori eseguono solo una semplice fresatura dopo la scanalatura, con conseguente scarsa rugosità delle pareti della scanalatura e lunghi lavori di adattamento in loco per i clienti. Dotata di rettificatrici di superficie NT di grandi dimensioni e di tecnici specializzati con oltre 30 anni di esperienza nella lappatura manuale, ZHHIMG esegue una rettifica di precisione sia per le pareti laterali che per le superfici inferiori delle scanalature di montaggio, raggiungendo una precisione a livello micrometrico. Le dimensioni, il parallelismo e la tolleranza di posizionamento della scanalatura vengono ispezionati completamente utilizzando interferometri laser Renishaw, livelli elettronici WYLER e altri strumenti, i cui strumenti di misura sono riconducibili a un istituto metrologico nazionale. I clienti possono montare direttamente blocchi di posizionamento, gruppi di cuscinetti ad aria e moduli lineari al ricevimento della merce, eliminando gli adattamenti in loco e i cicli di messa in servizio ripetuti e riducendo i tempi di produzione della macchina completa.
- La progettazione integrata supporta le esigenze personalizzate per diverse apparecchiature complesse.
È possibile realizzare, in base ai disegni, molteplici combinazioni di scanalature di montaggio, scanalature di posizionamento e scanalature a T, insieme a svasature, inserti filettati e fori per perni. Grazie alla capacità produttiva dello stabilimento per componenti monoblocco lunghi 20 m e pesanti 100 tonnellate, è possibile realizzare scanalature in un unico pezzo per piedistalli verticali di piccole e medie dimensioni per strumenti di misura 2D, nonché basi per colonne verticali di grandi dimensioni per apparecchiature di ispezione per semiconduttori e nuove energie. Si evitano così assemblaggi con giunzioni separate e i relativi errori dovuti alle saldature. Unità di cuscinetti ad aria in granito, moduli ottici e utensili di ispezione possono essere montati direttamente sulla base, consentendo una fornitura completa e riducendo i costi di approvvigionamento e gestione dei componenti per i clienti.
- Prestazioni di smorzamento complete mantenute per garantire la precisione in condizioni di lavoro dinamiche.
Le scanalature degli adattatori metallici post-installati alterano le proprietà di smorzamento intrinseche del granito; la risonanza delle parti metalliche tende ad amplificare le vibrazioni delle apparecchiature. La scanalatura in un unico pezzo rimuove solo una parte del materiale lapideo e preserva completamente l'eccellente capacità di assorbimento delle vibrazioni del granito nero. In presenza di movimenti alternati ad alta velocità, funzionamento a impulsi laser e scansione ad alta frequenza delle sonde di ispezione, le vibrazioni si attenuano rapidamente per sopprimere le interferenze di risonanza e garantire la ripetibilità delle immagini ottiche e dei dati di misurazione dimensionale. È possibile mantenere una precisione di posizionamento stabile degli assemblaggi montati su scanalatura anche in officine di produzione con interferenze di vibrazioni esterne.
- La resistenza alla corrosione senza formazione di ruggine riduce i costi di manutenzione successivi.
Tutte le scanalature sono formate integralmente su un substrato di granito, senza rischi di ruggine, ossidazione o sfaldamento superficiale degli adattatori metallici. Esposte ad agenti detergenti nei laboratori di semiconduttori e a vari fluidi negli impianti di batterie al litio, le scanalature non si corrodono e non contaminano le superfici di riferimento. Non è necessaria alcuna manutenzione del rivestimento antiruggine. Le scanalature sono facili da pulire e meno soggette all'accumulo di residui di ruggine che potrebbero contaminare i componenti mobili, prolungando la durata dell'intero set di apparecchiature e risultando adatte al funzionamento continuo a lungo termine in officine e laboratori di metrologia privi di polvere.
Data di pubblicazione: 12 agosto 2026