
La precisione a lungo termine di un basamento per macchine utensili in granito finito è in gran parte determinata dal momento in cui viene selezionato il blocco di pietra grezza. Molti progetti soffrono di deriva di precisione, deformazioni locali o persino crepe improvvise durante la lavorazione in una fase successiva. La causa principale non è spesso il processo di lappatura, ma un'ispezione inadeguata durante la selezione del blocco. Molti acquirenti giudicano la pietra semplicemente dal suo colore superficiale, trascurando indicatori nascosti come la composizione minerale interna, le microfratture e le condizioni di stress. I difetti vengono scoperti solo nella fase di lavorazione finale, con conseguenti ritardi costosi e perdite di materiale. La produzione di basamenti per macchine utensili in granito richiede una serie completa di criteri di valutazione per la selezione del blocco, che comprendano la selezione della fonte del minerale, l'individuazione di difetti interni e le prove di campionamento delle proprietà fisiche.
La provenienza del minerale rappresenta il primo punto di controllo per la qualità del grezzo. Non tutto il granito nero è adatto alla produzione di basamenti per macchine utensili di ultra-precisione. I corpi rocciosi provenienti da diverse vene variano notevolmente in termini di rapporto tra particelle minerali e contenuto di impurità. Alcuni corpi minerari contengono elevate proporzioni di mica e feldspato, il che rende il materiale relativamente morbido con una debole forza di legame tra i cristalli interni. Tale materiale tende a perdere grani durante la lavorazione. A causa delle fluttuazioni di temperatura e delle microvibrazioni tipiche dell'ambiente di lavoro, la sua rugosità superficiale si deteriora progressivamente. ZHHIMG seleziona con cura granito nero ad alta densità proveniente da vene minerarie stabili. La roccia è densa e uniforme, con una proporzione di quarzo adeguata e cristalli minerali strettamente interconnessi. Ciò conferisce al grezzo una bassa dilatazione termica intrinseca e un'elevata rigidità, eliminando fin dall'inizio i rischi di imprecisione causati dall'eterogeneità del materiale.
L'ispezione visiva permette di individuare solo difetti superficiali evidenti, ma non è in grado di identificare problemi interni nascosti all'interno della pietra. Microfratture interne invisibili, interstrati e vuoti rappresentano i maggiori rischi per i blocchi grezzi. Questi difetti sono sepolti in profondità nella pietra e rimangono non rilevabili nella fase iniziale di taglio. Tuttavia, le crepe si espanderanno gradualmente durante le successive operazioni di segatura, sgrossatura, nonché a causa del carico meccanico prolungato e dei cicli di temperatura alternata delle macchine utensili, danneggiando direttamente il piano di appoggio. Dopo l'arrivo dei blocchi grezzi presso il nostro stabilimento, eseguiamo una scansione completa di ogni blocco grezzo mediante rilevamento di difetti a ultrasuoni per contrassegnare con precisione la posizione di fratture interne e interstrati eterogenei. I blocchi con crepe penetranti o ampi interstrati allentati vengono scartati direttamente. Per i difetti locali di minore entità, valutiamo se si trovano in zone di carico o sulle superfici di lavoro di riferimento del piano di appoggio per decidere se rimuovere la sezione difettosa o scartare l'intero blocco.
Il campionamento e le prove sulle proprietà fisiche costituiscono il fulcro della selezione dei blocchi grezzi. Densità, coefficiente di dilatazione termica e modulo elastico possono variare in diverse zone di un singolo blocco grezzo. Valutare la qualità del materiale basandosi esclusivamente sui report di estrazione non è sufficiente. ZHHIMG preleva campioni dalle aree riservate non lavorate dei blocchi grezzi per eseguire test sulle proprietà fisiche, concentrandosi su indicatori chiave quali densità (circa 3100 kg/m³), coefficiente di dilatazione termica, assorbimento d'acqua e modulo elastico. L'assorbimento d'acqua merita particolare attenzione. La pietra con elevato assorbimento d'acqua presenta numerosi pori. Assorbe e rilascia lentamente umidità al variare dell'umidità ambientale, causando una graduale espansione e contrazione del volume e innescando una deriva di riferimento. Solo i blocchi grezzi con parametri fisici stabili e conformi possono procedere al taglio.
Lo stato di stress interno dei semilavorati viene spesso trascurato. Il granito naturale si forma sotto la pressione degli strati sotterranei. L'estrazione e il taglio rilasciano le geotensioni originarie, lasciando tensioni residue all'interno del semilavorato. Se il semilavorato non viene sottoposto a un adeguato trattamento di invecchiamento, le tensioni si ridistribuiscono dopo la rimozione di materiale durante la sgrossatura. Ciò causa una lenta deformazione per flessione del componente e invalida rapidamente la planarità ottenuta nelle precedenti lappature. ZHHIMG applica un prolungato invecchiamento naturale a semilavorati selezionati per rilasciare le tensioni interne residue, seguito da una seconda ispezione. Il ciclo di invecchiamento viene esteso di conseguenza per i semilavorati di grandi dimensioni destinati a basamenti di macchine pesanti, garantendo l'assenza di deformazioni spontanee dopo la lavorazione di finitura.
Anche la geometria del grezzo e la pianificazione del sovrametallo di lavorazione sono elementi fondamentali nella scelta del materiale. Quando si dimensionano i blocchi grezzi, è necessario riservare un sovrametallo di lavorazione adeguato per compensare la perdita di materiale dovuta al taglio, alla sgrossatura, all'invecchiamento e alla lappatura di precisione. Un sovrametallo insufficiente comporta lo scarto dell'intero grezzo una volta individuati difetti nascosti durante la sgrossatura. Un sovrametallo eccessivo, al contrario, aumenta i costi di lavorazione e i cicli di distensione. Inoltre, è necessario evitare gli strati esterni alterati dei blocchi grezzi. Lo strato superficiale dei giacimenti minerari si allenta a causa dell'erosione ambientale prolungata e non deve mai essere utilizzato come superficie di riferimento per i basamenti delle macchine. 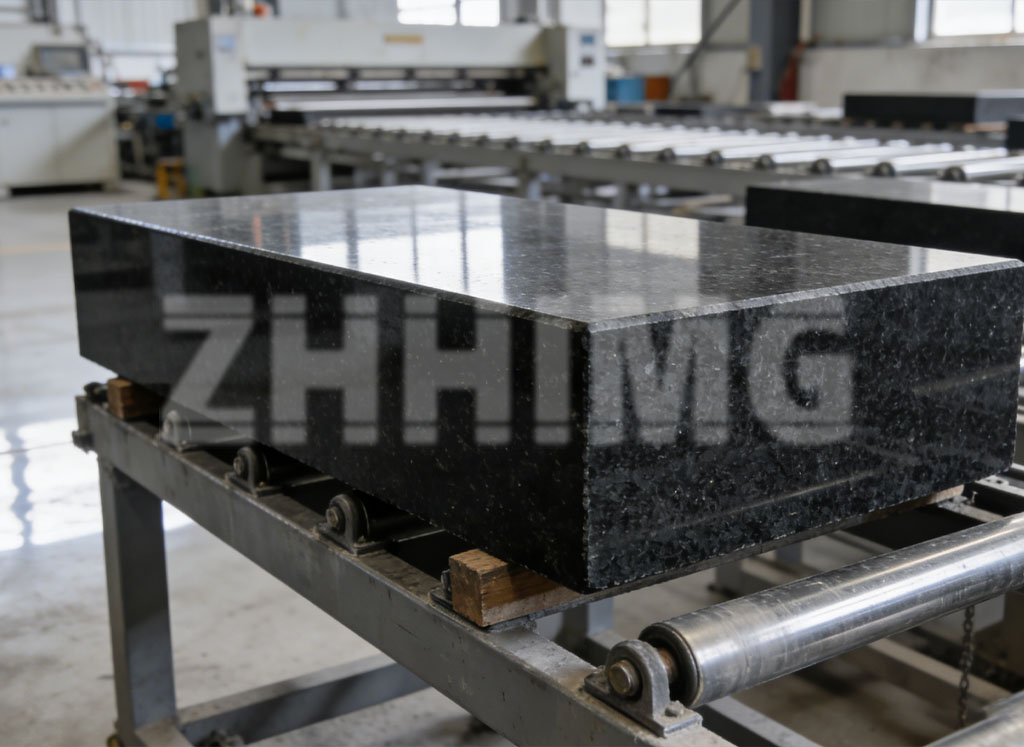
Molti clienti incorrono in un errore comune: concentrarsi esclusivamente sulla durezza del grezzo. Sebbene la durezza sia importante, i grezzi per i basamenti delle macchine utensili richiedono prestazioni equilibrate di tutti gli indicatori fisici. Una pietra con elevata durezza ma scarsa stabilità termica e numerose fratture interne non è comunque adatta come base per apparecchiature di precisione. Il fulcro della selezione del materiale risiede nelle prestazioni complessive: materiale omogeneo, basse tensioni residue, bassa dilatazione termica ed elevato smorzamento, piuttosto che nel valore estremo di un singolo parametro.
Grazie alla pluriennale esperienza nella produzione di componenti di ultra-precisione, ZHHIMG ha sviluppato un sistema completo di valutazione dei semilavorati. I semilavorati in granito qualificati per basamenti di macchine utensili, telai a portale e piattaforme di ispezione vengono selezionati passo dopo passo attraverso la scelta della fonte di minerale, il rilevamento di difetti tramite ultrasuoni, il campionamento fisico e l'invecchiamento sotto sforzo. Oltre al granito, possiamo confrontare materiali di base alternativi come fusioni minerali e UHPC in base alle condizioni operative del progetto e raccomandare la soluzione di materiale di base più adatta per i clienti.
La selezione dei blocchi di granito per i basamenti delle macchine utensili non dipende solo dall'aspetto, ma anche da caratteristiche interne non visibili. Un'accurata selezione dei blocchi può ridurre significativamente i rischi di scarto nelle successive fasi di lavorazione e garantire parametri geometrici stabili dei basamenti finiti per molti anni di utilizzo. Essa rappresenta il presupposto fondamentale per un funzionamento di alta precisione a lungo termine delle apparecchiature.
Data di pubblicazione: 17 settembre 2026